برنامه نویسی PLC چیست و یادگیری آن را از کجا شروع کنیم؟
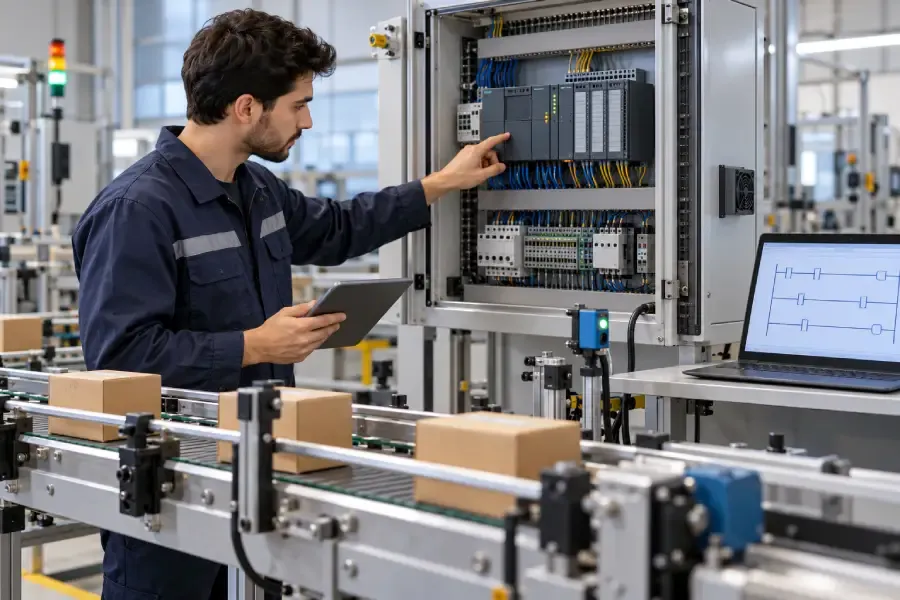
وقتی قرار است یک نوار نقاله، دستگاه بستهبندی یا خط تولید دقیق و بدون توقف کار کند، فقط موتور آن و سنسورش کافی نیست. باید سیستمی وجود داشته باشد که ورودیها را بخواند، شرایط را بررسی کند و در زمان مناسب فرمان روشن یا خاموششدن تجهیزات را بدهد. اینجاست که PLC وارد عمل میشود.
اگر در رشته برق، کنترل، مکانیک یا حوزههای فنی تحصیل کرده باشید، نام PLC را زیاد شنیدهاید؛ اما شروع آموزش برنامه نویسی plc ممکن است بهخاطر برندهای مختلف، نرمافزارهای تخصصی و زبانهای برنامهنویسی کمی گیجکننده باشد. اما باید بدانید که میتوانید مسیر را با مفاهیم پایه، شبیهسازها و تمرینهای کوچک آغاز کنید و بعد سراغ سختافزار واقعی بروید.
کنترلر منطقی برنامهپذیر (PLC) چیست و چه نقشی در صنعت دارد؟
PLC یا کنترلر منطقی برنامهپذیر، یک رایانه صنعتی است که برای کنترل ماشینآلات و فرایندهای خودکار طراحی شده است. این کنترلر اطلاعات را از سنسورها دریافت میکند، برنامهای را که در حافظه آن قرار دارد اجرا میکند و بر اساس نتیجه، به عملگرها فرمان میدهد.
برای مثال در یک خط بستهبندی، سنسور میتواند حضور یک جعبه را تشخیص دهد. PLC این ورودی را میخواند، وضعیت موتور و نوار نقاله را بررسی میکند و سپس فرمان لازم را به موتور یا جک پنوماتیک میفرستد. تغییر برنامه نیز معمولا از طریق نرمافزار انجام میشود؛ بنابراین لازم نیست برای هر تغییر کوچک، مدار رلهای را از نو سیمکشی کنید.
امروزه PLCها در حوزههای مختلفی استفاده میشوند؛ از جمله:
- خطوط تولید و مونتاژ
- ماشینآلات بستهبندی
- رباتیک صنعتی
- سامانههای گرمایش، تهویه و سرمایش
- کنترل چراغها و تجهیزات ترافیکی
- تصفیه آب و فاضلاب.
اجزای اصلی سختافزار PLC؛ از CPUتا ماژولهای ورودی و خروجی
هر PLC از چند بخش اصلی تشکیل میشود که با همکاری یکدیگر، فرایند کنترل را انجام میدهند:
- واحد پردازنده یا CPU: برنامه کنترلی را اجرا میکند، ورودیها را میخواند و وضعیت خروجیها را تعیین میکند؛
- حافظه: بخشی از حافظه برای نگهداری برنامه و بخشی برای ذخیره دادهها، وضعیتها و مقادیر فرایند استفاده میشود؛
- ماژولهای ورودی و خروجی یا I/O: ارتباط PLC با سنسورها و تجهیزات اجرایی را برقرار میکنند؛
- منبع تغذیه: انرژی موردنیاز PLC و گاهی ماژولهای آن را فراهم میکند؛
- ماژولهای ارتبطی: برای ارتباط با نمایشگر، رایانه، PLCهای دیگر یا تجهیزات صنعتی به کار میروند.
ورودیها معمولا از سنسورها میآیند. سنسور مجاورتی، نوری و فشاری نمونههایی از تجهیزات ورودی هستند. این ورودیها میتوانند دیجیتال یا آنالوگ باشند؛ دیجیتال یعنی فقط دو وضعیت روشن و خاموش داشته باشند. اما ورودیهای آنالوگ برای مقادیر پیوسته، مانند فشار، دما یا سطح مایع، استفاده میشوند.
خروجیها به عملگرها فرمان میدهند. شیر برقی، رله، موتور و چراغ هشدار از نمونههای رایج خروجی هستند. خروجی دیجیتال معمولا برای فرمان روشن و خاموش استفاده میشود، اما خروجی آنالوگ میتواند سرعت موتور، میزان بازشدن شیر یا مقدار توان یک تجهیز را کنترل کند.
زبانهای برنامهنویسی PLC؛ نحوه ارتباط با مغز اتوماسیون
برای نوشتن برنامه PLC فقط یک زبان وجود ندارد. استاندارد IEC 61131-3 زبانها و روشهای رایج برنامهنویسی کنترلرهای صنعتی را معرفی میکند؛ از جمله نمودار نردبانی، بلوک تابعی، متن ساختاریافته و نمودار ترتیبی.
هر زبان برای نوع خاصی از مسئله مناسبتر است که با آنها آشنا میشویم:
- زبان نردبانی یاLadder Diagram : مناسب منطقهای روشن و خاموش، مدارهای فرمان و کنترلهای ترتیبی ساده؛
- Function Block Diagram یا FBD: برنامه را با بلوکهای آماده و ارتباط میان آنها نمایش میدهد و برای جریان سیگنال و برخی کنترلهای فرایندی کاربرد دارد؛
- Structured Text یا ST: زبانی متنی برای محاسبات، شرطها، حلقهها و برنامههای پیچیدهتر است؛
- Sequential Function Chart یا SFC: فرایند را به مرحلهها و شرطهای انتقال میان آنها تقسیم میکند و برای عملیات ترتیبی مناسب است.
چرا زبان نردبانی (Ladder Logic) بهترین نقطه برای شروع است؟
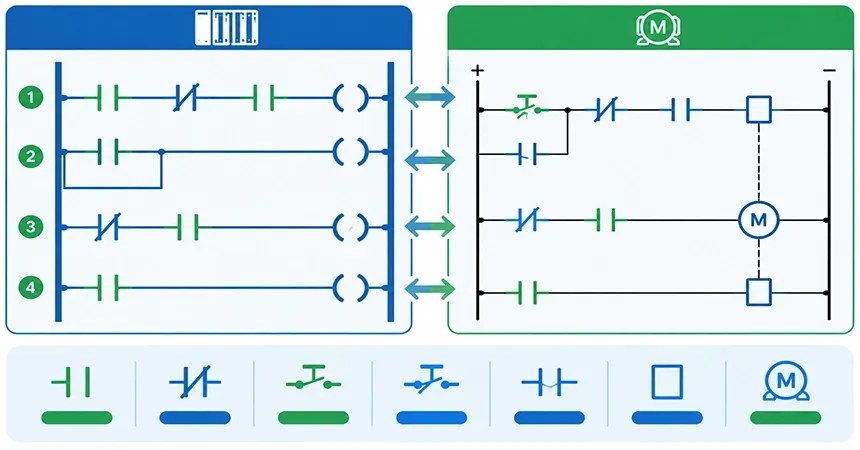
زبان نردبانی برای شروع یادگیری PLC انتخاب مناسبی است، چون ظاهر آن به مدارهای فرمان رلهای شباهت دارد. اگر با کنتاکت، رله و منطق روشن و خاموش آشنا باشید، ارتباط میان اجزای این زبان برایتان ملموستر خواهد بود.
در یک برنامه نردبانی معمولا کنتاکتها در سمت چپ قرار میگیرند و بوبین یا خروجی در سمت راست. کنتاکت باز و بسته شرط اجرای برنامه را نشان میدهد و بوبین مشخص میکند کدام خروجی یا متغیر فعال شود. برای نگهداری وضعیتها نیز میتوان از خروجیهای کمکی یا متغیرهای داخلی مانند Flag و M استفاده کرد.
منطقهای ساده AND و OR مدار راهاندازی موتور، توقف اضطراری و مدار خودنگهدار را میتوان با همین عناصر ساخت. از طرفی، نمایش دیداری برنامه باعث میشود مسیر عبور منطق و محل بروز خطا راحتتر بررسی شود. به همین دلیل، زبان نردبانی همچنان در آموزش و عیبیابی بسیاری از پروژههای صنعتی کاربرد دارد.
پیش از ورود جدی به برنامهنویسی کنترلرها، درک منطق کنترلی اهمیت زیادی دارد. علاقهمندانی که پیشزمینهای در یادگیری برنامه نویسی دارند، معمولاً ساختارهایی مانند متغیرها، شرطها و توابع را سریعتر درک میکنند؛ بااینحال، تمرکز اصلی در PLC بر ارتباط برنامه با تجهیزات واقعی است.
نقشه راه گامبهگام برای یادگیری برنامه نویسی PLC
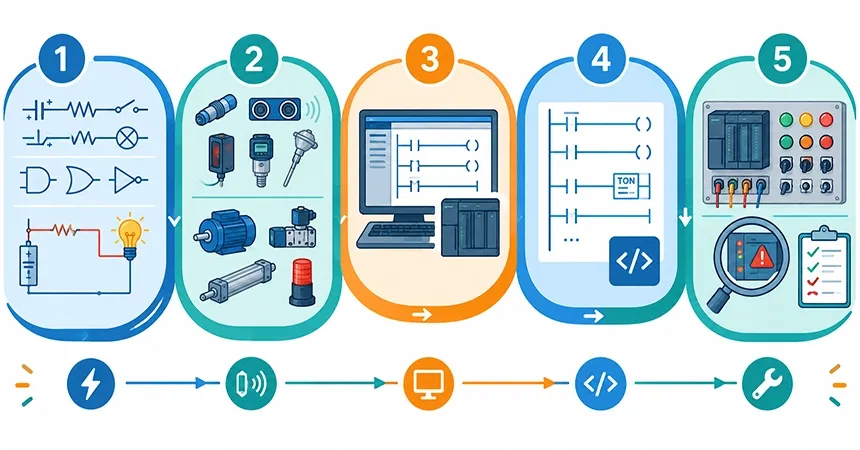
یادگیری PLC با تماشای چند آموزش و حفظکردن نمادها کامل نمیشود. باید بهتدریج از شناخت ورودی و خروجی به نوشتن برنامه، آزمایش و عیبیابی برسید.
گام اول: درک اصول برق، منطق کنترلی، سنسورها و عملگرها
پیش از نصب نرمافزار، مفاهیم پایه را یاد بگیرید. لازم نیست در ابتدا وارد تحلیل پیچیده تابلوهای صنعتی شوید؛ اما باید بدانید مدار فرمان چگونه کار میکند، کنتاکت باز و بسته چه تفاوتی دارند و سنسور چگونه وضعیت یک فرایند را به PLC منتقل میکند.
موضوعات پایه پیشنهادی عبارتاند از:
- منطق دیجیتال و عملگرهای منطقی
- تفاوت ورودی و خروجی دیجیتال و آنالوگ
- نقش سنسورها و عملگرها
- رله، کنتاکتور و مدار خودنگهدار
- مفهوم ایمنی و توقف اضطراری
- چرخه خواندن ورودی، اجرای برنامه و بهروزرسانی خروجی.
در این مرحله، هدف حفظکردن اصطلاحات نیست. باید بتوانید یک مسئله ساده را به زبان کنترل توضیح دهید؛ مثلا بگویید با فشردن شستی استارت، موتور روشن شود و تا زمان فشردن شستی توقف روشن بماند.
گام دوم: انتخاب نرمافزار و تمرین با شبیهسازها و ستهای آموزشی
پس از آشنایی با مفاهیم، یک برند و نرمافزار متناظر انتخاب کنید. زیمنس، دلتا، آلن بردلی، اشنایدر و کویو یا کلیک از گزینههایی هستند که در پروژههای مختلف دیده میشوند. انتخاب برند باید بر اساس هدف یادگیری، نرمافزار در دسترس و نیاز پروژه انجام شود، نه تصور برتری مطلق یک برند.
در ابتدا خرید PLC واقعی و تجهیزات کامل ضروری نیست. میتوانید از قابلیت شبیهسازی نرمافزارها یا محیطهای آموزشی استفاده کنید. برخی شبیهسازها امکان کار با شستی، سنسور، موتور، چراغ و نوار نقاله مجازی را فراهم میکنند. این روش به شما اجازه میدهد برنامه را اجرا کنید و نتیجه را بدون خطر آسیب به تجهیزات بررسی کنید.
بعد از آن میتوانید یک PLC Trainer ساده بسازید یا از نمونه آماده استفاده کنید. چند کلید برای شبیهسازی ورودی، چراغهای سیگنال برای نمایش خروجی و یک منبع تغذیه مناسب، محیط خوبی برای تمرین منطقهای ابتدایی ایجاد میکنند. البته هنگام کار با برق و سختافزار، رعایت اصول ایمنی و استفاده از راهنمای فنی ضروری است.
گام سوم: نوشتن برنامههای اولیه، تست عملی و عیبیابی
تمرینها را از مسئلههای کوچک شروع کنید و مرحلهبهمرحله پیش بروید:
- روشن و خاموشکردن یک چراغ با شستی
- ساخت مدار راهاندازی و توقف موتور
- ایجاد مدار خودنگهدار یا Latch
- کنترل یک نوار نقاله با سنسور نوری
- استفاده از زمانسنج و شمارنده
- اجرای یک فرایند ساده با چند مرحله متوالی.
در هر تمرین ابتدا ورودیها، خروجیها و شرایط کار را روی کاغذ مشخص کنید. سپس برنامه را در شبیهساز اجرا و واکنش هر ورودی و خروجی را بررسی کنید. اگر برنامه درست کار نکرد بهجای تغییر تصادفی خطوط، مسیر عیبیابی مشخصی داشته باشید:
- آیا ورودی از سنسور به PLC میرسد؟
- آیا آدرس ورودی و خروجی درست تعریف شده است؟
- آیا شرط منطقی اجازه فعالشدن خروجی را میدهد؟
- آیا زمانسنج یا شمارنده مقدار درست دارد؟
- آیا مشکل از برنامه است یا از سیمکشی و سختافزار؟
این مرحله تفاوت میان دانستن نمادها و توانایی کار با PLC را مشخص میکند. هدف فقط این نیست که برنامه بدون خطا اجرا شود؛ باید بفهمید چرا اجرا میشود و در صورت بروز مشکل از کجا بررسی را آغاز کنید.
جمعبندی؛ مسیر ورود به دنیای اتوماسیون صنعتی
برنامه نویسی PLC ترکیبی از برق، منطق کنترلی، نرمافزار و تجربه عملی است. ابتدا باید عملکرد ورودیها و خروجیها، سنسورها، عملگرها و منطق مدارهای ساده را بشناسید. سپس با انتخاب یک برند، تمرین زبان نردبانی و استفاده از شبیهساز یا PLC Trainer، برنامههای کوچک بنویسید و عیبیابی کنید.
در این مسیر، تمرین منظم از حفظکردن اصطلاحات مهمتر است. اگر تصمیم دارید یادگیری اتوماسیون صنعتی را ساختاریافته آغاز کنید، بررسی دورههای تخصصی مکتبخونه میتواند نقشه راه روشنتری برای ادامه مسیر در اختیارتان قرار دهد.